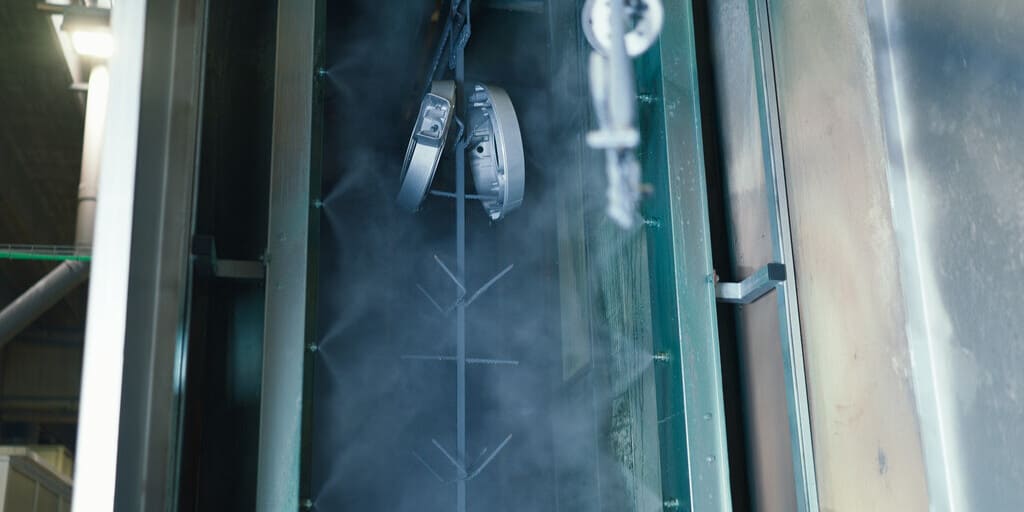
Steigende Energie- und Wasserkosten, strengere Umweltauflagen und der Umstieg auf chromfreie Verfahren erhöhen den Druck auf metallverarbeitende Unternehmen, ihre Vorbehandlungsprozesse wirtschaftlicher zu gestalten. Mit APNR 2.0 (Adhesion Promoter No Rinse) stellt Henkel nun eine weiterentwickelte Generation seiner Haftvermittlertechnologie vor.
Das APNR-System ersetzt das herkömmliche Passivierungsbad durch eine dosierte Sprühapplikation des Haftvermittlers am Linienende. Die Lösung wird inline frisch angesetzt und als dünner, gleichmäßiger Film auf die noch nasse Oberfläche aufgetragen. Eine anschließende Spülstufe ist dadurch nicht erforderlich. Das ermöglicht kompaktere Linienlayouts und reduziert den Wasser- und Chemikalienverbrauch.
Nach Angaben von Henkel wurden seit der Markteinführung im Jahr 2015 weltweit mehr als 100 APNR-Systeme installiert. Die Technologie kommt unter anderem dort zum Einsatz, wo kurze Linien oder begrenzte Platzverhältnisse eine kompakte Vorbehandlung erfordern.
APNR 2.0 setzt auf neue EcoFlex-Steuerung
Zentrales Element von APNR 2.0 ist die neue Steuereinheit EcoFlex. Sie verbindet eine aktualisierte Steuerungsarchitektur mit einem neu konzipierten Pumpensystem. Das System überwacht Leitfähigkeit, Druck und Tankfüllstände und lässt sich nach Angaben von Henkel in digitale Systeme integrieren.
Gegenüber der vorherigen APNR-Generation kann APNR 2.0 nach internen Bewertungen von Henkel den Prozesswasserverbrauch um bis zu 50 Prozent und den Druckluftbedarf um bis zu 20 Prozent reduzieren. Die tatsächlichen Einsparungen hängen dabei von der Auslegung der jeweiligen Linie und den Betriebsbedingungen ab.
In Bestandsanlagen mit begrenzten Platzverhältnissen kann APNR nach Angaben des Unternehmens ohne größere Umbauten nachgerüstet werden. Bei der Behandlung von Architektur-Aluminium ermöglicht die Technologie zudem den Verzicht auf das Konversionsbad und die Umstellung von Systemen mit sechswertigem Chrom auf chromfreie Alternativen.
Henkel arbeitet an geringerem Wasserbedarf
Parallel zur neuen Anlagengeneration arbeitet Henkel an Formulierungen mit geringerem Wasserbedarf sowie an weiterentwickelten Düsen. Damit soll der Betrieb auch bei anspruchsvollen Bauteilgeometrien und Sprühkonzepten verbessert werden.
„Viele Kunden haben bereits die großen Stellhebel bei Entfettung und Phosphatierung genutzt. Mit APNR 2.0 geben wir ihnen nun ein Werkzeug an die Hand, mit dem sie auch den letzten Meter der Vorbehandlung wirtschaftlich und nachhaltig optimieren können“, sagt Steffen Ruesse, Director Global Equipment & Machine Learning Applications bei Henkel. „Geringerer Medienverbrauch, weniger Komplexität und eine noch stabilere Oberflächenleistung – genau darauf ist die neue Generation ausgelegt.“
Foto: Henkel